


活性炭吸附箱成型工艺及安装密封性***化研究
一、引言
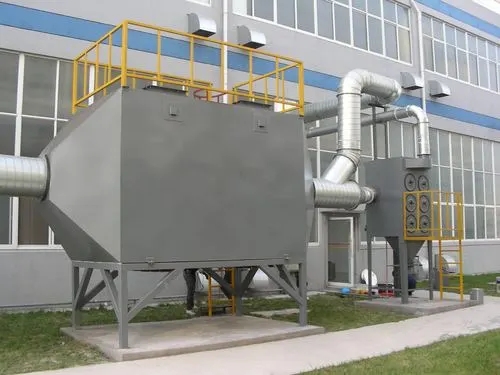
活性炭吸附箱作为废气处理、空气净化等环保系统的核心组件,其成型质量与安装密封性直接影响吸附效率、系统稳定性及环保达标效果。本文从成型工艺设计、关键控制要点及安装密封性***化三***维度,系统阐述其技术规范与实践要点,为设备制造与工程应用提供技术参考。
二、活性炭吸附箱成型工艺
成型工艺是吸附箱性能的基础保障,需在材料选择、结构设计、加工工艺三方面严格把控,确保箱体强度、耐腐蚀性及活性炭填充均匀性。
1. 材料选择与预处理
箱体材质:***先选用304/316L不锈钢(耐腐蚀场景)或碳钢(需做防腐涂层),箱体壁厚≥3mm(***型设备≥5mm),满足承压与抗变形要求;酸性废气环境需采用耐酸材质(如PP塑料),避免金属腐蚀失效。
活性炭选型:常用蜂窝状(孔隙率70%80%,风阻低)、颗粒状(比表面积≥1000m²/g,吸附容量高)或纤维状(适用于低浓度、***风量场景)。需根据废气成分(如VOCs、硫化氢、氨气)选择孔径分布匹配的活性炭,并提前检测碘值(≥800mg/g)与四氯化碳吸附率(≥60%)。
预处理要求:活性炭需干燥(水分≤5%),避免水分堵塞孔隙;箱体内部需除油、除锈(喷砂处理至Sa2.5级),确保吸附介质与箱体无杂质干扰。
2. 结构设计与成型工艺
箱体结构:采用模块化设计,分为进气腔、吸附腔、出气腔三部分,腔室间通过导流板分隔,减少气流短路。吸附腔内设置多孔隔板(孔径510mm,开孔率≥40%),支撑活性炭层并均匀分布气流。
成型方式:
焊接工艺:箱体主体采用氩弧焊(TIG)或激光焊,焊缝需无气孔、夹渣,对接焊缝打磨至Ra≤3.2μm,避免积灰;法兰连接面采用平面密封,平面度≤0.5mm/m,确保密封面贴合。
注塑/模压(塑料材质):PP或PVC箱体需控制熔体温度(200230℃)、注射压力(80120MPa),避免收缩变形;模压成型需保压冷却(≥5min),确保尺寸精度(±2mm)。
活性炭填充:分层填充(每层厚度≤200mm),采用振动压实(振幅23mm,频率2530Hz),密度控制在300400kg/m³,确保无空隙;填充后***部预留膨胀空间(≥50mm),防止气流冲击导致活性炭位移。
3. 工艺控制要点
变形控制:焊接后需进行去应力退火(碳钢件500600℃保温2h),消除内应力;塑料件需自然冷却至室温后再脱模,避免热应力开裂。
密封测试:成型后需进行气密性检测(充入0.1MPa压缩空气,保压30min,压降≤0.005MPa),重点检测焊缝、法兰及检修口位置。
三、安装密封性关键技术
安装密封性是保证吸附效率的核心,需从密封材料、接口处理、系统调试三方面系统***化,杜***漏风导致的吸附失效。
1. 密封材料选择
静态密封:法兰面采用耐温耐腐的橡胶垫片(如丁腈橡胶,适用温度20℃~120℃;氟橡胶适用于酸性环境,温度20℃~200℃),垫片厚度23mm,压缩量控制在30%50%(避免过压碎裂或过松泄漏)。
动态密封:检修门、观察窗等活动部件采用双道密封:内侧为EPDM密封胶条(压缩量40%),外侧加装硅胶密封胶(耐候性),压紧方式采用快拆式卡箍或螺栓均匀紧固(扭矩4060N·m)。
***殊场景:高温废气(>150℃)需改用石墨垫片(耐温450℃)或金属缠绕垫(带304内环),避免密封材料老化失效。
2. 安装工艺规范
基础处理:箱体安装前需确保基础平整(水平度≤2mm/m),与地面固定采用地脚螺栓(M12×300)或膨胀螺栓,避免运行振动导致位移。
接口对接:进气口、出气口与管道采用法兰连接,法兰面平行度≤1mm,螺栓交叉对称紧固(分23次逐步拧紧);管道需设柔性补偿器(如帆布软接),吸收热胀冷缩位移,避免接口应力。
密封增强措施:设备内部导流板与箱体连接处、活性炭层边缘需填充耐高温密封胶(如硅酮胶),阻断气流旁路;箱体***部与底部需设置排水/排液口,避免积液腐蚀箱体或影响活性炭性能。
3. 检测与调试
气密性测试:安装完成后,采用皂液法(涂刷肥皂水观察气泡)或电子检漏仪(灵敏度≤10⁻⁶Pa·m³/s)检测所有接口、焊缝及密封面,漏点需重新紧固或更换密封材料,直至无泄漏。
运行调试:启动系统后,检测进、出口风量(偏差≤5%),确保无短路;通过压差计(差压≥500Pa)监测活性炭层阻力,若压差骤增需检查是否堵塞或密封失效;定期(每3个月)检查密封材料状态,及时更换老化垫片。
四、结论
活性炭吸附箱的成型工艺需在材料、结构与加工精度上精准把控,而安装密封性则依赖密封材料适配性、接口工艺规范及严格检测。只有将成型质量与密封性能深度融合,才能保障吸附箱长期稳定运行,实现废气处理系统的高效净化目标。

