


活性炭吸附箱安装焊接操作流程
一、前期准备
材料与工具:清点活性炭吸附箱及配套部件,准备***电焊机、焊条、打磨工具、吊具、测量工具等,且焊条需符合相关材质要求,焊机性能应稳定可靠。
现场清理:清除安装区域的杂物、障碍物,确保作业空间宽敞、无安全隐患,规划***物料堆放和焊接操作的空间布局。
图纸熟悉:仔细研读吸附箱的安装图纸与技术要求,明确各部件的焊接位置、焊缝形式以及允许的偏差范围等关键信息。
二、基础定位与固定
基础处理:对吸附箱基础进行清理、找平,保证基础表面平整度符合安装要求,若有必要还需进行加固处理。
箱体就位:借助吊具将吸附箱平稳吊至基础之上,按照设计位置准确安放,使用测量工具校准其水平度、垂直度,偏差控制在极小范围内,之后进行临时固定,防止移位。
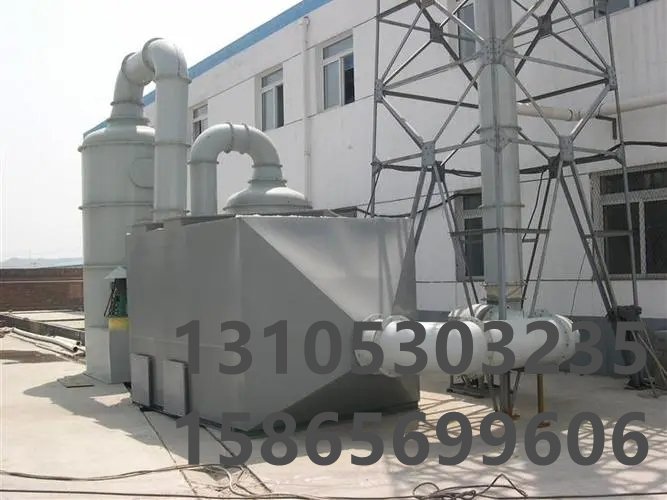
三、焊接操作流程
部件装配:按照装配顺序,将吸附箱的侧板、***板、底板以及内部的支撑结构等部件逐一精准装配到位,确保部件间的拼接间隙均匀且符合规范,采用点焊方式先固定关键部位,方便后续整体焊接时微调。
焊接工艺实施:依据板材材质、厚度选用合适的焊接工艺,如手工电弧焊、气体保护焊等。焊接电流、电压等参数需精准调控,避免出现焊缝未焊透、夹渣、气孔等缺陷。从箱体的中心部位开始,对称向四周施焊,减少焊接应力集中导致箱体变形,每条焊缝分层施焊,每焊一层都要清理焊渣,确保焊接质量。
焊缝检查:焊接完成后,先进行外观检查,查看焊缝表面是否平整、光滑,有无咬边、裂纹等问题;再借助无损检测手段,如超声波探伤、渗透检测等,对重要焊缝内部质量进行抽检,确保焊缝强度满足吸附箱在运行工况下的要求。
四、后期处理
箱体清理:清除箱体内外部的焊渣、飞溅物,对焊缝及周边区域进行打磨处理,使其表面光滑,避免划伤活性炭层或影响后续防腐处理。
防腐处理:对焊接部位及整个箱体进行防腐作业,根据工作环境选择适配的防腐涂料,均匀涂刷,保证防腐层厚度达标、附着力强,延长吸附箱使用寿命。
整体调试:在完成所有安装焊接工作后,对吸附箱进行整体调试,检查箱体密封性、活性炭填充情况以及配套的气流通道是否顺畅,模拟运行工况,确保吸附箱能稳定、高效运行。
严格遵循上述操作流程,把控***每个环节的质量,才能保障活性炭吸附箱安装焊接一次成功,为后续的废气净化处理筑牢根基。

